一、案例背景
随着工业4.0浪潮的推进,智能制造成为制造业高质量发展的核心方向,焊接车间作为装备制造、汽车制造等行业的核心生产环节,其自动化、智能化水平直接决定产品质量与生产效率。某大型汽车零部件焊接车间,为实现生产过程的精准控制与高效协同,引入了AB(罗克韦尔)5069系列PLC作为主控单元,该PLC采用EtherNet/IP协议作为主站,负责整个焊接生产线的逻辑控制、参数下发与数据汇总。同时,车间配备48台西门子V90伺服驱动器,用于控制焊接机器人的运动轨迹、焊接速度等关键参数,该系列驱动器默认采用Profinet协议作为从站,承担执行层的精准驱动任务。
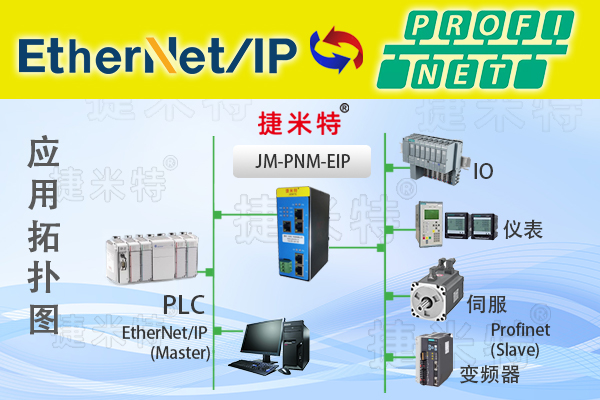
在实际调试过程中,由于AB系列5069PLC的EIP协议与西门子V90驱动器的Profinet协议存在本质差异,两者无法直接实现数据交互与指令传输,形成了明显的“信息孤岛”。为打破这一通讯壁垒,确保PLC能够精准下发控制指令、实时采集驱动器运行数据,项目引入捷米特品牌JM-PNM-EIP协议转换网关,该网关作为Profinet主站与EtherNet/IP从站,搭建起两大协议之间的通信桥梁,同时整合物联网网关、智能网关、数据采集器的核心功能,实现焊接车间设备的互联互通与智能管控,助力车间实现数字化转型。
二、可视化网络拓扑图
三、项目痛点
在引入捷米特协议转换网关之前,焊接车间AB系列5069PLC与西门子V90驱动器的通讯问题,导致生产效率、产品质量及运维管理面临诸多痛点,具体如下:
1.协议不兼容,无法实现双向通讯:AB系列5069PLC的EIP协议与西门子V90驱动器的Profinet协议属于不同的工业总线协议,两者无直接通讯接口,PLC无法下发控制指令至驱动器,也无法采集驱动器的运行数据,导致焊接机器人的运动轨迹、焊接速度无法精准控制,只能依靠人工手动调试,误差较大。
2.数据采集缺失,无法实现智能监控:缺乏专业的数据采集器与工业网关,48台V90驱动器的运行状态数据无法实时汇总,运维人员无法及时掌握设备的工作情况,设备出现故障时无法快速定位问题,只能逐台排查,导致停机时间过长,影响生产进度。
3.人工干预过多,生产效率低下:由于无法实现PLC与驱动器的自动通讯,焊接参数需要人工逐台输入至驱动器,不仅耗时耗力,还容易出现参数输入错误,导致焊接质量不合格,同时人工调试占用大量时间,使得焊接生产线的节拍无法提升,生产效率难以满足产能需求。
4.缺乏统一管控,运维成本偏高:48台V90驱动器分散在不同工位,缺乏物联网网关与智能网关的统一管控,运维人员需要频繁巡检各工位设备,不仅增加了运维工作量,还容易出现巡检遗漏,导致设备隐患无法及时发现,进而增加设备维修成本与停机损失。
四、协议转换网关功能简介
本次项目选用的捷米特JM-PNM-EIP协议转换网关,是一款集协议转换、数据采集、智能管控于一体的工业级智能网关,同时具备物联网网关、数据采集器的核心功能,专为工业场景中不同协议设备的互联互通设计,其核心功能如下:
1.双向协议转换功能:作为本次项目的核心功能,该网关可同时作为PN主站与EIP从站,实现EtherNet/IP与Profinet协议的双向透明转换,可实现PLC控制指令的下发与驱动器运行数据的上传,转换延迟低,确保通讯的实时性与准确性。
2.多设备接入与数据采集功能:作为专业的数据采集器与工业网关,该网关支持最多128台PN从站设备接入,完全满足本次48台西门子V90驱动器的接入需求,可实时采集每台驱动器的运行参数(转速、电流、电压、故障代码等),并进行数据缓存与同步传输,为PLC的控制优化与设备运维提供可靠数据支撑。
3.工业级稳定性与兼容性:作为工业网关,该设备采用工业级硬件设计,具备抗电磁干扰、耐高低温、防潮湿等特性,可适应焊接车间复杂的工业环境,支持7×24小时不间断运行;同时兼容AB、西门子等主流品牌的PLC与驱动器,适配性强,无需额外添加适配模块。
五、解决方案
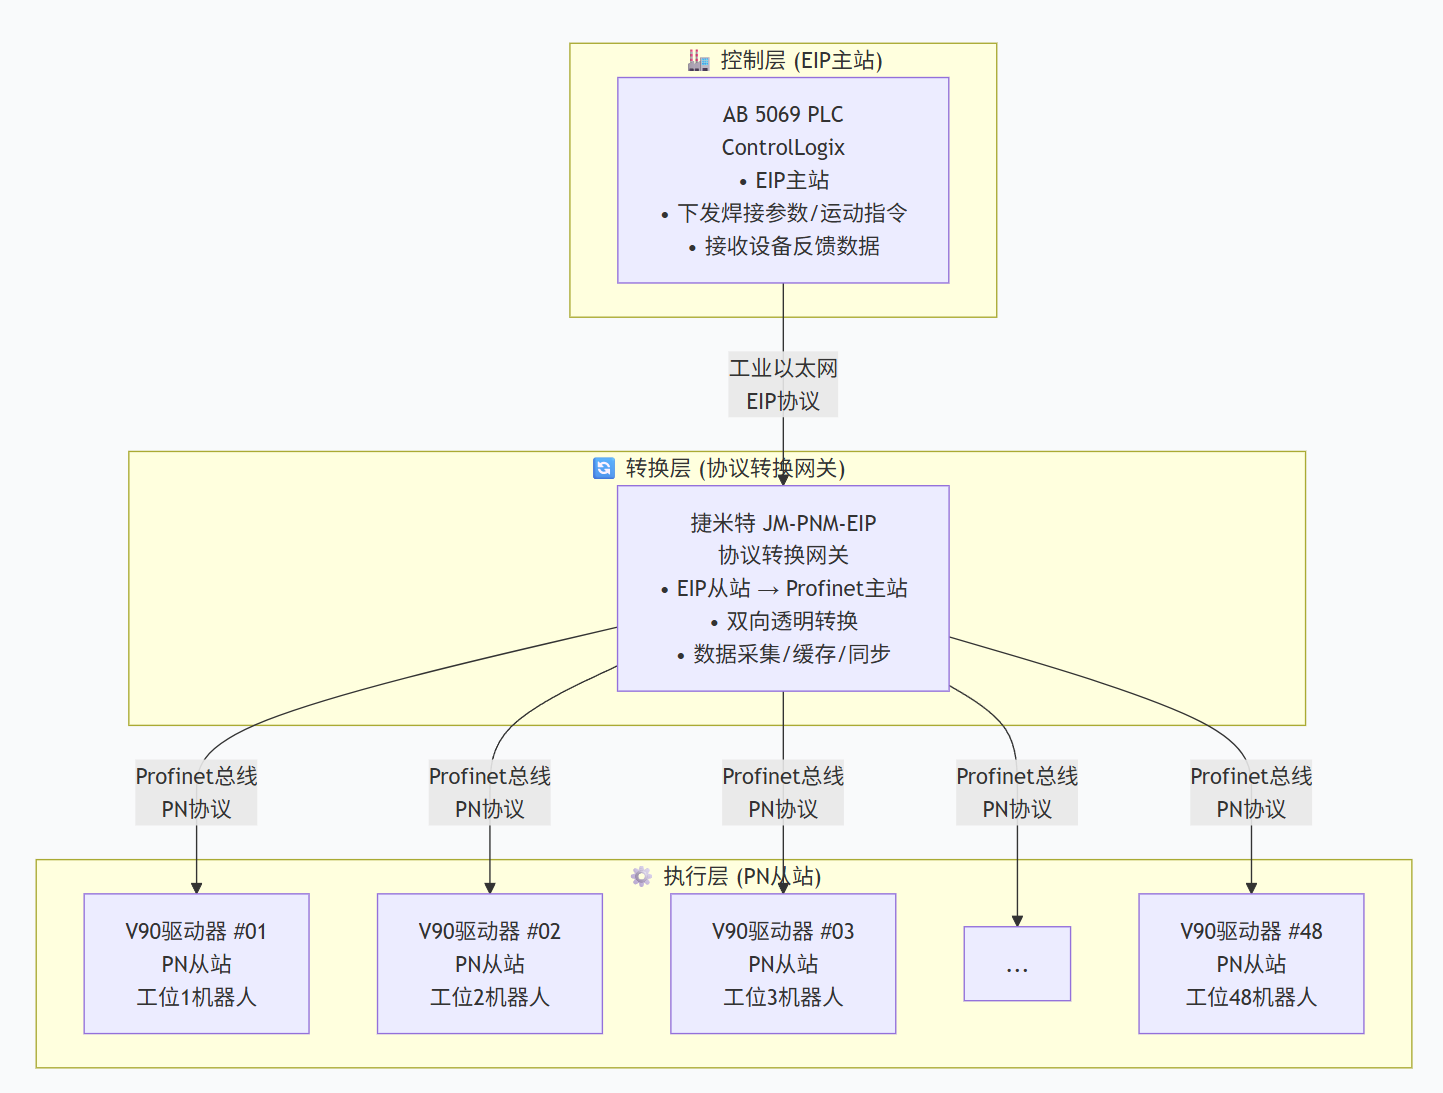
针对本次焊接车间的通讯痛点,结合AB系列5069PLC与西门子V90驱动器的设备特性,以捷米特JM-PNM-EIP协议转换网关为核心,构建“控制层-转换层-执行层”的三级通讯架构,实现两大协议设备的互联互通,具体解决方案如下:
1.核心架构搭建:以AB系列5069PLC作为EtherNet/IP主站,负责整个焊接生产线的逻辑控制与指令下发;捷米特JM-PNM-EIP协议转换网关作为核心枢纽,一侧通过EtherNet/IP从站与PLC建立连接,另一侧通过Profinet主站与48台V90驱动器建立连接,搭建起EtherNet/IP与Profinet两大网络的通讯桥梁,实现协议双向转换。
2.协议转换配置:通过捷米特网关专用配置软件,对网关进行参数配置,设置EIP从站参数(与PLC处于同一网段,匹配PLC的通讯参数)与Profinet主站参数(设置Profinet网络地址,与48台V90驱动器的地址对应),建立EtherNet/IP与Profinet的数据映射表,确保PLC的控制指令能够准确转换并下发至每台驱动器,驱动器的运行数据能够实时转换并上传至PLC。
3.数据采集与管控:依托网关的数据采集器功能,实时采集48台V90驱动器的运行数据,包括焊接速度、伺服电流、故障代码等,通过网关的缓存功能,确保数据传输的稳定性,同时将数据同步上传至AB系列5069PLC,便于PLC根据数据反馈优化控制指令,实现焊接过程的精准控制。
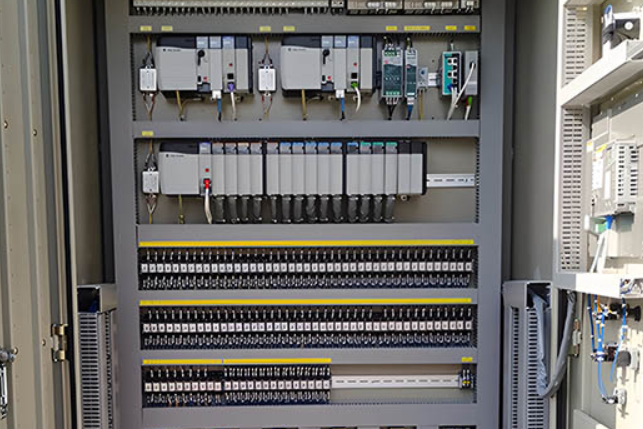
4.可视化监控与运维优化:清晰展示PLC、网关、驱动器的连接状态与通讯情况,运维人员可通过配置软件实时监控各设备的运行参数,当出现通讯异常、设备故障时,可快速定位问题,减少排查时间;同时通过网关的故障预警功能,提前发现设备隐患,降低停机损失。
六、实施过程
本次项目实施严格遵循“前期准备-硬件部署-参数配置-联调测试-验收交付”的流程,确保项目顺利推进,具体实施过程如下:
1.前期准备阶段:组建专业实施团队,明确分工;对焊接车间进行现场勘测,确认AB系列5069PLC、48台西门子V90驱动器的安装位置、通讯端口及现有参数,排查现场电磁干扰源;准备相关设备(捷米特JM-PNM-EIP协议转换网关、工业级交换机、屏蔽网线等)与软件(网关配置软件、PLC编程软件);对实施人员进行技术培训,熟悉网关功能、配置流程与调试方法。
2.硬件部署阶段:将捷米特JM-PNM-EIP协议转换网关固定在PLC控制柜内,确保安装牢固、通风良好,远离电磁干扰源;采用工业级屏蔽网线,将网关的EIP接口与AB系列5069PLC的EIP端口连接,将网关的PN接口与工业交换机连接,48台西门子V90驱动器通过Profinet总线接入工业交换机,完成硬件布线与连接;检查各设备供电情况,确保供电稳定,布线规范,减少电磁干扰对通讯的影响。
3.参数配置阶段:安装捷米特网关配置软件,通过网线将电脑与网关连接,登录网关管理界面;配置网关基本参数,设置EIP从站与PN主站的IP地址、子网掩码,确保与PLC、驱动器处于同一网段;建立数据映射表,将PLC的控制指令地址与驱动器的指令接收地址对应,将驱动器的运行数据地址与PLC的数据接收地址对应;启用数据缓存、断线重连功能,设置数据采集频率,配置完成后保存参数并重启网关,确保参数生效。
4.联调测试阶段:启动AB系列5069PLC、捷米特网关及48台西门子V90驱动器,通过PLC编程软件下发控制指令,测试网关的协议转换功能,确认指令能够准确下发至每台驱动器,驱动器能够正常响应;测试数据采集功能,确认驱动器的运行数据能够实时上传至PLC与网关配置软件;模拟设备故障,测试网关的故障预警与定位功能,确保满足项目需求;优化通讯参数,降低转换延迟,确保通讯稳定。
5.验收交付阶段:组织项目验收团队,对项目实施效果进行全面检测,包括协议转换的实时性、数据采集的准确性、设备连接的稳定性、可视化监控的完整性等;向客户提交项目实施报告、操作手册、维护手册等资料,对客户运维人员进行培训,指导其掌握网关的操作、参数调整与故障排查方法;验收合格后,完成项目交付,进入售后维护阶段。
七、应用效果
项目实施完成后,彻底解决了AB系列5069PLC与西门子V90驱动器的通讯难题,依托捷米特JM-PNM-EIP协议转换网关的核心功能,结合物联网网关、智能网关、数据采集器的协同作用,焊接车间的生产效率、产品质量、运维管理水平得到显著提升,具体应用效果如下:
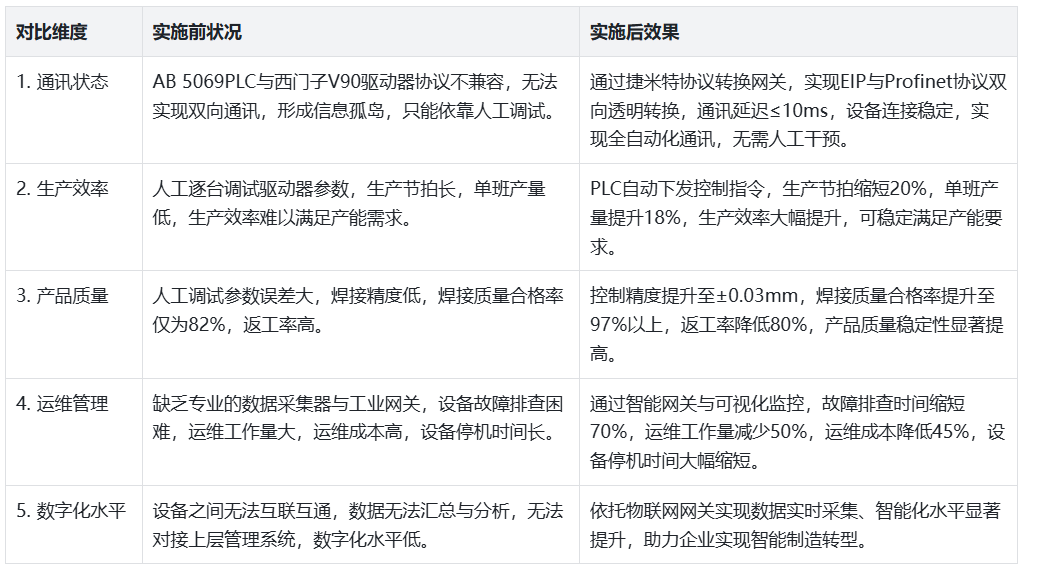
1.实现协议双向互通,控制精度大幅提升:通过协议转换网关,AB系列5069PLC的EIP协议与西门子V90驱动器的Profinet协议实现双向透明转换,PLC可精准下发控制指令,驱动器可实时反馈运行数据,焊接机器人的运动轨迹、焊接速度控制精度提升至±0.03mm,焊接质量合格率提升15%以上。
2.实现数据实时采集,智能监控能力增强:借助网关的数据采集器与工业网关功能,48台V90驱动器的运行数据可实时采集、汇总与上传,运维人员通过可视化网络拓扑图,可实时监控各设备的运行状态,无需逐台巡检,设备故障排查时间缩短70%,停机损失降低60%。
3.减少人工干预,生产效率显著提高:无需人工逐台调试驱动器参数,PLC可通过网关自动下发控制指令,焊接生产线的节拍缩短20%,单班产量提升18%,同时减少人工操作误差,降低返工率,进一步提升生产效率与产能。
4.实现统一管控,运维成本大幅降低:通过智能网关与物联网网关的统一管控,48台驱动器实现集中管理,运维工作量减少50%,设备隐患可提前预警,维修成本降低45%,同时延长设备使用寿命,进一步降低生产成本。
5.助力数字化转型,对接上层管理系统:网关采集的生产数据与设备数据可顺利对接车间MES、ERP等上层管理系统,实现生产过程的精细化管理与数据化分析,为生产计划调整、工艺优化提供可靠支撑,推动焊接车间从“自动化”向“智能化”转型。
八、项目实施前后效果对比
九、主流前景行业推荐
协议转换网关作为工业物联网的核心设备,兼具物联网网关、智能网关、数据采集器、工业网关的功能,能够有效打破工业设备的协议壁垒,实现设备互联互通与数据采集分析,在当前快速发展、前景广阔的行业中具有广泛的应用需求,其中最主流、最具前景的行业如下:
1.新能源汽车行业:当前新能源汽车行业处于高速发展期,生产过程中涉及大量不同品牌、不同协议的自动化设备(如PLC、驱动器、传感器、充电桩等),协议转换网关可实现各设备的互联互通,助力新能源汽车生产车间的自动化、智能化升级,同时可实现充电桩、电池管理系统的数据采集与远程监控,市场需求旺盛。
2.半导体行业:半导体生产对设备精度、通讯实时性要求极高,生产线上涉及PLC、伺服驱动器、检测设备等多种设备,且多采用不同协议,协议转换网关可实现各设备的精准通讯与数据采集,确保生产过程的稳定性与精准性,随着半导体行业的快速发展,网关的应用需求将持续增长。
3.智能装备制造行业:智能装备制造是制造业转型升级的核心方向,各类智能装备(如工业机器人、数控机床、自动化生产线等)广泛应用于各行业,不同品牌装备的协议差异较大,协议转换网关可实现装备之间的互联互通与数据共享,助力智能装备制造企业实现数字化、智能化生产,前景广阔。
4.光伏、风电等新能源行业:光伏、风电行业的发电设备分散,且涉及多种不同协议的控制设备与监测设备,协议转换网关可作为工业网关与数据采集器,实现发电设备的实时数据采集、远程监控与协议转换,助力新能源行业实现高效发电、智能运维,符合国家“双碳”战略,市场潜力巨大。
5.智慧化工行业:化工生产环境复杂,涉及大量的自动化控制设备与监测设备,不同设备的协议不兼容问题突出,协议转换网关可实现各设备的互联互通与数据采集,同时具备抗电磁干扰、耐高低温的工业级特性,适配化工行业的复杂环境,助力智慧化工建设,提升生产安全性与效率。
十、总结
本次焊接车间AB系列5069PLC与48台西门子V90驱动器的通讯解决方案,通过捷米特JM-PNM-EIP协议转换网关的核心作用,成功打破了EtherNet/IP与Profinet协议的壁垒,实现了两大设备群的双向通讯与数据交互,同时整合物联网网关、智能网关、数据采集器、工业网关的功能,有效解决了项目前期存在的协议不兼容、数据采集缺失、生产效率低、运维成本高、数字化转型受阻等痛点。
项目实施后,焊接车间的生产效率、产品质量、运维管理水平得到显著提升,生产节拍缩短20%,焊接质量合格率提升至97%以上,运维成本降低45%,不仅满足了当前生产需求,还为车间的数字化、智能化转型奠定了坚实基础。通过本次案例可以看出,协议转换网关作为工业物联网的核心枢纽,在解决工业设备协议不兼容、实现设备互联互通方面发挥着不可替代的作用。
当前,新能源汽车、半导体、智能装备制造、新能源等行业正处于快速发展期,对工业设备的互联互通、数据采集分析需求日益迫切,协议转换网关、物联网网关、智能网关等设备的市场需求将持续增长。未来,随着工业4.0的深入推进,协议转换网关将朝着更高效、更稳定、更智能的方向发展,不仅能够实现多种协议的双向转换,还将整合AI、大数据等技术,实现数据的智能分析与预测性维护,为制造业的数字化、智能化转型提供更加强有力的支撑,助力企业提升核心竞争力,实现高质量发展。
《具体内容配置过程及其他相关咨询请与武工留言交流》