一、案例背景
在“双碳”目标驱动下,我国新能源行业(如光伏组件生产、锂电制造、风电场运维)正经历快速发展。某大型光伏电池片生产企业在扩产过程中,需将新增的智能检测设备(支持Modbus TCP协议)集成至原有西门子315PLC控制的产线监控系统中。原有系统采用Profibus-DP总线架构,无法直接兼容以太网通信设备,导致数据孤岛问题突出,生产参数无法实时同步,制约了精细化管理与产能提升。
二、项目痛点分析
1. 协议不兼容:315PLC作为Profibus-DP主站,无法直接读取Modbus TCP设备(如温湿度传感器、IV曲线测试仪)数据。
2. 数据延迟严重:人工抄录设备数据效率低下,关键工艺参数更新延迟达2小时以上。
3. 运维成本高昂:不同协议设备需独立维护,故障排查耗时增加30%。
4. 扩展性不足:未来新增物联网设备需重复进行定制化开发,系统集成周期长。
5. 可视化缺失:生产状态依赖纸质报表,缺乏实时拓扑监控,异常响应速度慢。
三、协议转换网关的核心价值:JM-DPS-TCP网关功能简介
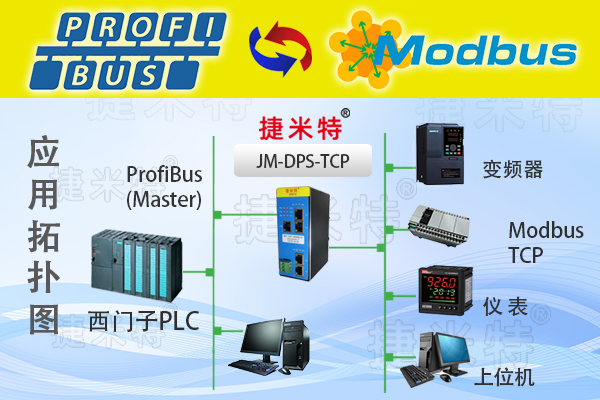
捷米特JM-DPS-TCP是一款高性能协议转换网关,兼具物联网网关与工业网关双重能力:
- 双向协议解析:支持Profibus-DP主站与Modbus TCP从站间数据双向自动映射,转换延迟<10ms。
- 多设备并发处理:可同时连接32台Modbus TCP设备,作为数据采集器集中处理数据流。
- 自适应网络配置:内置智能路由算法,自动适配不同子网段设备通信。
- 边缘计算功能:支持数据预过滤、报警阈值判断,降低PLC负载。
- 断点续传机制:通信中断时可缓存20000条数据,恢复后自动补传,保障连续性。
四、解决方案:基于智能网关的异构网络融合架构
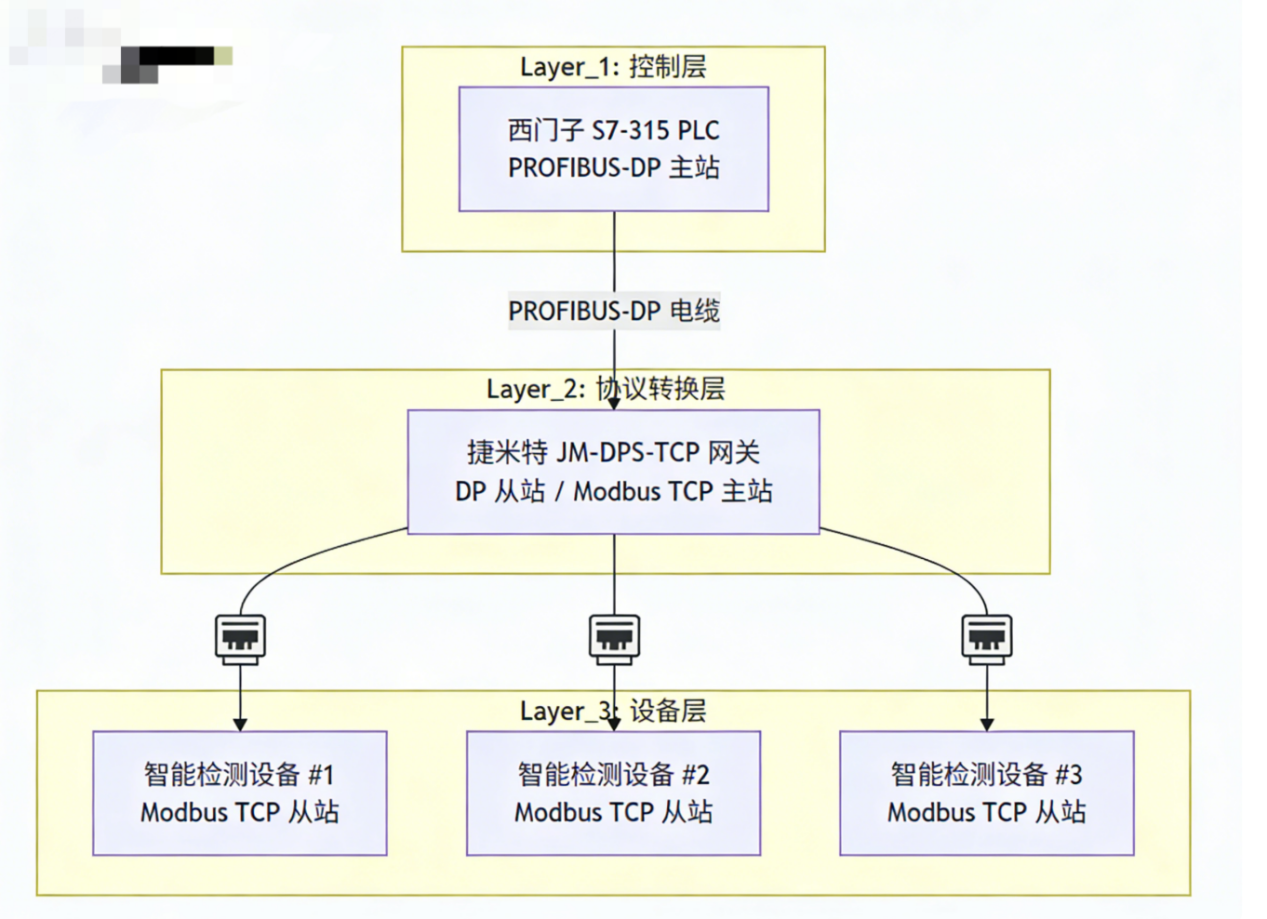
1. 拓扑设计:
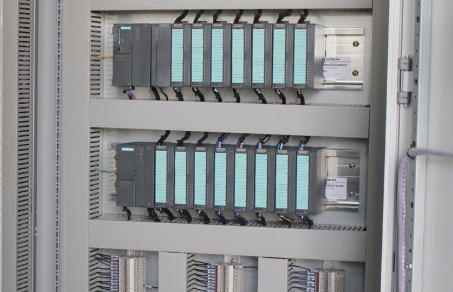
- 315PLC作为DP主站,通过DP总线连接JM-DPS-TCP网关。
- 网关通过以太网交换机接入Modbus TCP设备网络(含IV测试仪、EL检测机、清洁机器人)。
- 网关同步将整合数据上传至云平台,形成“端-边-云”三级架构。
2. 通信映射配置:
- 在STEP7中配置网关为DP从站,分配专用I/O映射区(如输入区存放Modbus设备温度数据)。
- 通过网关WEB界面设置Modbus寄存器地址与PLC数据块的对应关系,如将测试仪电压值(寄存器40001)映射至PLC的DB10.DBD0。
3. 可视化监控层:
- 利用SCADA软件绘制实时拓扑图,直观展示网关连接状态、设备数据流走向及报警点位。
五、实施过程关键步骤
1. 网络拓扑部署:在PLC机柜侧安装网关,采用屏蔽双绞线连接DP端口,以太网口接入产线环网。
2. 参数快速配置:通过本地电脑登录网关管理界面(192.168.1.10),导入预生成的Modbus点位表配置文件。
3. PLC程序适配:在OB1中调用FC块读取网关映射区数据,添加异常处理逻辑(如超时重试机制)。
4. 联调测试:使用Modbus Poll模拟器验证数据读写,同步监测DP通信负载率(需低于60%)。
5. 冗余备份设置:启用网关双电源供电,配置PLC热备系统,确保连续运行。
六、应用效果量化分析
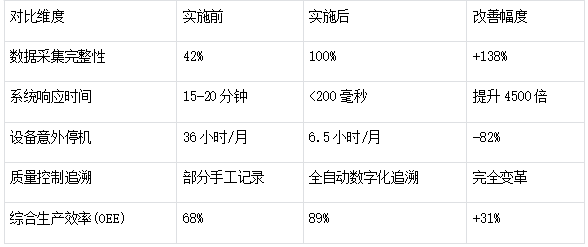
1. 数据实时性提升:工艺参数更新频率从2小时缩短至100ms,实现光伏串EL缺陷实时拦截。
2. 集成成本降低:避免改造原有PLC架构,节约硬件成本40%以上。
3. 运维效率优化:通过智能网关统一管理界面,设备故障定位时间减少70%。
4. 系统扩展便捷:新增同类设备时,仅需在网关添加映射规则,部署周期从3天压缩至2小时。
5. 能源管理精细化:整合功率分析仪数据后,产线单瓦能耗下降8.3%。
七、项目实施前后对比
八、行业拓展建议:聚焦高增长赛道
1. 储能系统集成:适用于储能集装箱内部BMS(Modbus TCP)与PCS(Profibus)数据聚合。
2. 氢能制取装备:电解槽阵列监控中整合温度控制器与安全PLC系统。
3. 充电桩运维网络:将分散充电桩数据透传至运营平台,支持V2G调度。
4. 半导体晶圆厂:洁净车间环境监测设备与厂务自动化系统联动。
5. 生物制药发酵线:培养基参数监测设备与批次控制系统集成。
九、总结
在工业4.0升级背景下,协议转换网关已成为破解新旧设备互联瓶颈的关键工具。本案通过JM-DPS-TCP网关,将315 PLC的实时控制优势与Modbus TCP设备的灵活部署能力深度融合,不仅解决了新能源产线的具体痛点,更构建了可复用的“DP主站+工业网关+物联网设备”范式。随着新能源、半导体、生物制造等高端产业对数据融合需求的爆发,具备边缘计算能力的智能网关将从“连接工具”演进为“决策节点”,推动OT与IT层在更细粒度上协同,为智能制造注入核心驱动力。建议企业在数字化规划初期即引入网关异构集成方案,以弹性架构应对技术迭代风险。
《具体内容配置过程及其他相关咨询请与武工留言交流》